86-18058825678+
- الكل
- اسم المنتج
- الكلمة
- نموذج المنتج
- ملخص المنتج
- وصف المنتج
- البحث عن النص الكامل

- بيت
- صمام صناعي
- حول didtek
- الحلول
- عرض المعرض
- يدعم
- أخبار
 العربية
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-11-05 المنشأ:محرر الموقع


كثيرًا ما يواجه مهندسو المشتريات تحديًا كبيرًا عند تحديد مصادر مكونات خطوط الأنابيب. يجب عليهم سد الفجوة بين أحجام الأنابيب الاسمية الإمبراطورية (NPS) ومعايير القطر الاسمي (DN) دون المساس بسلامة المفاصل. غالبًا ما تبدو هذه الترجمة واضحة على الورق ولكنها تشكل مخاطر ميكانيكية مخفية في هذا المجال. بافتراض أن صمام البوابة مقاس 2-1/2 بوصة سوف يتزاوج عالميًا مع خط أنابيب DN65 غالبًا ما يؤدي إلى تأخيرات مكلفة في التثبيت، ودوائر مسامير غير متطابقة، ومخاطر التسرب. تتجاهل هذه الافتراضات الاختلافات الأساسية في مواصفات الفلنجة الإقليمية. للتغلب على هذا التعقيد، تحتاج الفرق إلى عملية تحقق قوية قبل إصدار أوامر الشراء. توفر هذه المقالة إطارًا صارمًا للتقييم قائمًا على الأدلة. سنساعدك على التحقق من تفاوتات الأبعاد ومواصفات المواد وتوافق الحافة قبل الانتهاء من عملية الشراء.
لحساب ديناميكيات الموائع بدقة، يعتمد المهندسون بشكل كبير على الأحجام الداخلية الاسمية. يُترجم أنبوب NPS مقاس 2.5 بوصة مباشرةً إلى خط أنابيب DN65 في حسابات تدفق السوائل القياسية. يمثل كلا التسميتين البعديتين سعة تجويف داخلية اسمية تبلغ حوالي 65 ملم. يستخدم مصممو النظام هذه الأرقام المحددة بالتبادل عند تحديد حجم المضخات الصناعية، أو تصميم عدادات التدفق، أو تقدير انخفاضات ضغط الاحتكاك عبر شبكة أنابيب واسعة. تظل خصائص التدفق، بما في ذلك سرعة السوائل والسعة الحجمية، متطابقة تقريبًا عبر كل من تسميات الأبعاد. يمكنك الوثوق في الأداء الهيدروليكي الذي يتناسب تمامًا.
ومع ذلك، توجد فجوة توحيدية هائلة خارج مسار السوائل الداخلي هذا مباشرة. تتبع هندسة الغلاف الخارجي، والطول الإجمالي وجهًا لوجه، ودوائر مسامير الشفة مسارات تنظيمية متباينة تمامًا. تخضع أنظمة البتروكيماويات في أمريكا الشمالية عمومًا للوائح ASME وANSI. تلتزم الأنظمة الصناعية الأوروبية بشكل صارم بمعايير DIN وEN. على الرغم من أن السائل الذي يتم ضخه يمر بسلاسة عبر نفس الفتحة مقاس 65 مم، إلا أن أجسام الصمامات المعدنية المادية تبدو وتتناسب بشكل مختلف تمامًا.
ونحن نوصي بشدة بتجنب فخ الشراء المتكرر والمكلف. إن طلب مكون صناعي ثقيل يعتمد فقط على اختصار المحادثة '2-1/2 بوصة' أو 'DN65' يؤدي إلى كارثة في موقع البناء. يجب عليك تحديد أبعاد الحافة المقابلة ومعيار الضغط بشكل صريح. على سبيل المثال، سوف يتعارض صمام البوابة DIN DN65 الذي تم تصنيعه وفقًا لمواصفات EN 1092-1 ميكانيكيًا مع خط أنابيب ASME B16.5. كثيرًا ما يكتشف مديرو المصانع هذا الخطأ المكلف فقط عندما يحاول عمال تركيب الأنابيب رفع وحدة الفولاذ الثقيل إلى مكانها. حدد دائمًا المعيار الإقليمي الشامل إلى جانب القطر الاسمي لضمان التكامل الميداني السلس.
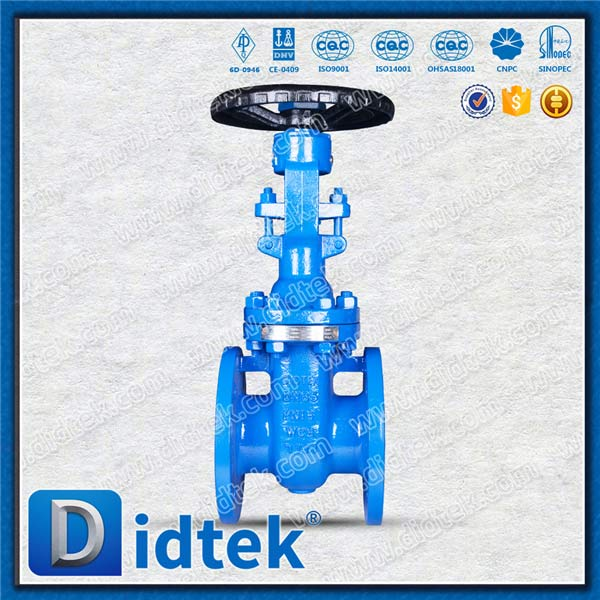
يتطلب التركيب الميكانيكي محاذاة دقيقة على مستوى المليمتر عبر كل نقطة اتصال للأنابيب. عند مقارنة فلنجة ASME Class 150 بما يعادلها من فلنجة DIN PN16، تظهر الاختلافات الهيكلية على الفور. يمثل قطر دائرة الترباس (BCD) نقطة التفتيش الأكثر أهمية لأطقم التثبيت. تستخدم شفة ASME Class 150 BCD مقاس 5.5 بوصة، وهو ما يعادل 139.7 ملم بالضبط. وعلى العكس من ذلك، تتميز فلنجة DIN PN16 DN65 القياسية بوجود BCD أعرض قليلاً يبلغ 145.0 ملم.
يقدم هذا فحصًا قاسيًا للواقع الهندسي على أرضية المنشأة. إن الاختلاف البسيط الذي يبلغ 5.3 ملم على ما يبدو يعني أن البراغي الهيكلية القياسية لن تتم محاذاتها ببساطة من خلال فتحات الحافة المُشكَّلة آليًا. لا تستطيع فرق الصيانة إجبار أو ثني هذه الوصلات الفولاذية الصلبة معًا بشكل آمن. يؤدي تطبيق القوة الجانبية على البراغي المنحرفة إلى إحداث ضغط قص شديد على أدوات التثبيت. لسد هذه الفجوة الهيكلية، تتطلب التركيبات حواف محولة انتقالية متخصصة أو قطع بكرة أنابيب مخصصة يتم حفرها حسب الطلب.
بعد ذلك، قم بتقييم الأبعاد الهيكلية وجهاً لوجه (FTF). تتبع مكونات الأنابيب الأمريكية بروتوكولات التحجيم ASME B16.10. تلتزم المكونات الأوروبية بشكل صارم بأطوال خط الأساس EN 558-1. غالبًا ما يؤدي استبدال تركيب DIN الحالي بمكون ANSI إلى ترك فجوة مادية في الأنابيب. في شبكات الأنابيب الصلبة الملحومة بالكامل، يتطلب استيعاب طول FTF مختلف قطع الأنابيب، ولحام فلنجات جديدة، وإجراء تعديلات مكلفة على البكرة.
أخيرًا، يجب عليك فحص أنواع واجهات الفلنجة بدقة. يجب أن تتطابق الفرق مع ملفات تعريف الوجه المرتفع (RF) أو الوجه المسطح (FF) بشكل مثالي. يؤدي تزاوج شفة RF مع شفة FF إلى تركيز شد الترباس بشكل غير متساو عبر نقطة الاتصال. يمنع عدم التطابق هذا الضغط المناسب للحشية. غالبًا ما يتسبب ذلك في تشقق الحديد الزهر الهش أو الشفاه الفولاذية الصلبة تحت عزم الدوران العالي.
مقارنة الأبعاد: 2.5 بوصة ASME فئة 150 مقابل DN65 DIN PN16
| المواصفات الفنية | ASME Class 150 Standard | DIN PN16 Standard |
|---|---|---|
| قطر دائرة الترباس (BCD) | 139.7 ملم (5.5 بوصة) | 145.0 ملم |
| إجمالي ثقوب الترباس | 4 | 4 |
| قطر الثقب الآلي | 19.0 ملم (0.75 بوصة) | 18.0 ملم |
| وجهاً لوجه (FTF) خط الأساس | أسم B16.10 | إن 558-1 |
| مواجهة شفة الأولية | الوجه المرتفع (RF) | الوجه المرتفع (النوع B1) |
يؤثر اختيار المواد بشكل مباشر على السلامة التشغيلية، ومتانة دورة الحياة الشاملة، والامتثال البيئي. WCB (الكربون المطاوع من الدرجة B) هو الفولاذ الكربوني المصبوب الأكثر شيوعًا المستخدم في تطبيقات التحكم في السوائل الثقيلة. إنه يوفر توازنًا ممتازًا بين قوة الشد العالية، والمرونة الهيكلية، وقابلية اللحام الميدانية. بالنسبة لخطوط البخار ذات الضغط العالي، وأنظمة مياه التبريد، ومعالجة البتروكيماويات غير المسببة للتآكل، فإن صمام بوابة WCB ذو الحواف هو بمثابة خيار الصناعة الافتراضي بلا منازع. إنه يقاوم التأثير الجسدي العرضي والصدمات الحرارية السريعة بشكل أفضل بكثير من بدائل الحديد الزهر التقليدية.
يجب على مشغلي المحطة مراعاة الحدود القصوى للضغط ودرجة الحرارة بعناية. تتعامل أجسام WCB المصنوعة من الفولاذ الكربوني مع البيئات الصناعية القاسية بشكل جيد للغاية، ولكنها تمتلك حدودًا حرارية محددة بوضوح. حدود التشغيل المستمرة النموذجية تبلغ حوالي 425 درجة مئوية (797 درجة فهرنهايت). إن دفع سبائك الفولاذ الكربوني باستمرار إلى ما هو أبعد من عتبة درجة الحرارة الحرجة هذه يؤدي إلى تسريع عملية تعدينية خطيرة تسمى الجرافيت. يؤدي هذا الانهيار في البنية المجهرية إلى إضعاف حدود الضغط بمرور الوقت، مما يزيد بشكل كبير من خطر حدوث عطل ميكانيكي مفاجئ تحت ضغط الخط.
علاوة على ذلك، يجب عليك إقران هيكل WCB المرن بمواد زخرفية داخلية مناسبة للغاية لتحقيق أقصى قدر من المتانة. يحدد المهندسون بشكل متكرر تكوينات Trim 8، والتي تتميز بأسطح مقاعد مصنوعة من الكروم بنسبة 13% (13% Cr). في حين أن تصميمات المصنع تعتمد في المقام الأول على آليات البوابة لعزل السوائل بشكل صارم عند التشغيل/الإيقاف، فإن تسلسلات الفتح الأولية تؤدي حتمًا إلى تآكل قصير ناجم عن الاختناق. يندفع السائل عالي السرعة عبر الفتحة الضيقة، ويحمل حطام خط الأنابيب المجهري. تعمل المادة الصلبة بنسبة 13% من الكروم على منع الخدش والخدوش العميقة بين الإسفين الهابط وحلقات المقعد الثابتة. يعمل هذا المزيج الداخلي القوي على إطالة دورة حياة المكون بشكل كبير، حتى أثناء بدء تشغيل المصانع المتكررة عالية السرعة.
حتى فنيي الأنابيب ذوي الخبرة العالية يسيئون أحيانًا تفسير تقييمات الضغط عبر الأنظمة القياسية العالمية المختلفة. لا تفترض أن تصنيف DIN PN20 يعكس تمامًا تصنيف ANSI Class 150 عبر جميع المعلمات التشغيلية. في حين أن ضغوط العمل الباردة القصوى تبدو متشابهة إلى حد ما في أوراق المواصفات، إلا أن منحنيات الانحدار الخاصة بها تتباعد بشدة مع ارتفاع درجات حرارة النظام. يؤدي تشغيل نظام البخار عند 300 درجة مئوية إلى كشف هذه الاختلافات الهيكلية بشكل كبير. يفقد مكون ANSI Class 150 قدرته على الاحتفاظ بالضغط بمعدل مختلف تمامًا عن نظيره DIN PN20.
تعرض الشفاه غير المتطابقة مخاطر شديدة وفورية لانفجار الحشية. يؤدي فرض الاتصال بين معايير الحافة غير المتوافقة إلى الإضرار بأسطح الجلوس الحشية المهمة. قد تبدو مسامير الميكانيكي مشدودة بصريًا للمفتش، لكن قوة التثبيت الداخلية تظل موزعة بشكل غير متساو عبر حلقة الختم. يؤدي هذا الضغط غير المتكافئ حتمًا إلى انبعاثات هاربة ماكرة. في شبكات البخار عالي الضغط أو خطوط الهيدروكربونات المتطايرة، يمكن أن تؤدي الحشيات المعرضة للخطر إلى انفجارات كارثية، مما يعرض الموظفين للخطر الشديد ويوقف عمليات المنشأة على الفور.
للحفاظ على بروتوكولات سلامة المنشأة الصارمة، يجب على المشغلين فرض متطلبات تنظيمية وشهادات صارمة خلال مرحلة الشراء الأولية. عند نشر البنية التحتية ذات المواصفات الأوروبية، تحقق بشكل فعال من وثائق الامتثال لعلامة CE وPED (توجيه معدات الضغط). بالنسبة لتكوينات الأنابيب في أمريكا الشمالية، اطلب شهادات التصميم API 600 أو API 603 من البائع الخاص بك. تضمن حواجز الحماية المحددة هذه أن الشركة المصنعة قد أخضعت صب الفولاذ، وسمك الجدار، وحدود الضغط لاختبارات موحدة غير مدمرة. لا تتجاوز أبدًا عمليات التحقق من الشهادات لتسريع جدول التسليم الضيق.
يتطلب شراء الأجهزة الصحيحة اتباع نهج منظم للغاية وقائم على الأدلة. اتبع خطوات القائمة المختصرة المنطقية هذه لضمان عملية تكامل سلسة وخالية من التسرب.
إجراء الخطوة التالية: اطلب دائمًا رسمًا دقيقًا للأبعاد من الشركة المصنعة للصمام قبل الموافقة النهائية على أمر الشراء. يشير المهندسون عادةً إلى هذا على أنه رسم الترتيب العام (GA). استخدم رسم GA للتحقق من أبعاد BCD وFTF مقابل قيود خط الأنابيب الفعلي. إن الإسناد الترافقي لهذه المستندات الحيوية يمنع إجراء تعديلات مكلفة في الموقع وتأخيرات كبيرة في المشروع.
يتطلب دمج مكونات خطوط الأنابيب الصناعية الثقيلة دقة فائقة وتحققًا صارمًا قبل التثبيت. نادرًا ما يضمن حجم التجويف الداخلي الاسمي المشترك التوافق المادي في البيئة الميدانية القاسية. للتغلب على هذه العقبات الهندسية المعقدة بشكل فعال، يجب على فرق الصيانة وإدارات المشتريات الالتزام ببعض المبادئ التوجيهية النهائية.
ج: لا. تختلف أقطار دائرة الترباس بشكل كبير (139.7 ملم مقابل 145 ملم). إن محاولة فرض هذا الاتصال بالقوة ستؤدي إلى الإضرار بسلامة المفصل وتتسبب في ضغط غير متساوٍ للحشية. ستحتاج إلى فلنجات محول متخصصة أو فلنجات مخصصة مزدوجة الحفر لربط هذين المعيارين المتميزين بأمان.
ج: يعتمد الأمر كليًا على المعيار الحاكم. يبلغ قياس صمام ASME B16.10 فئة 150 عادةً 7.5 بوصة (190.5 ملم) من طرف إلى طرف. وعلى العكس من ذلك، فإن مكافئ DIN المصمم بموجب EN 558-1 (السلسلة 14 أو 15) سيحتوي على أبعاد مختلفة بالمليمتر الدقيق. تحقق دائمًا من رسومات الشركة المصنعة.
ج: يوفر WCB قوة شد عالية وقابلية لحام ممتازة بتكلفة أقل بكثير من الفولاذ المقاوم للصدأ. إنه يعمل بشكل جيد بشكل استثنائي في البيئات الصناعية ذات الضغط العالي وغير المسببة للتآكل مثل البخار أو خطوط المياه الخام، ويعمل بأمان في درجات حرارة تصل إلى 425 درجة مئوية.
ج: نعم، يوفر تصميم DN65 القياسي تجويفًا داخليًا كاملاً بدون عائق مقاس 65 مم. يضمن هذا المسار المفتوح الحد الأدنى من انخفاض الضغط ويزيد من كفاءة تدفق السوائل عندما يتم سحب الإسفين بالكامل إلى غطاء المحرك.


